お皿づくりのコツは10個だけ|ブルズアイ社「TipSheet 7」をつぎやん流に読んでみた【フュージングでお皿を作る】
ガラスカット、ガラス洗浄、気泡の前編・後編、そして徐冷と読んできた「ブルズアイ社の資料をつぎやん流に読んでみた」シリーズ。今回はお皿づくりです。
読んだのは「TipSheet 7: Platemaking Tips(お皿づくりのコツ)」。PDFで4ページ。
お皿づくりは、フュージング(溶かしてくっつける)とスランピング(型にそわせて曲げる)という、電気炉でいちばんよく使う2つの技法をいっぺんに覚えられる題材です。ブルズアイ社もこの資料の冒頭で、上級者もはじめての人もみんな作るものだし、ここにあるコツはもっと難しい技法の土台にもなる、と書いています。
コツは全部で10個。これまでのシリーズで読んだ話が、「お皿」という1つの作品の中で全部つながってくるのが面白いところです。
僕がはじめてお皿を焼いたときは、失敗が2つありました。
ひとつは、下にデザイン配置したガラスの接点に気泡が残ったこと。もうひとつは、スランプの温度が高すぎて、型の空気穴の形をお皿の底が拾ってしまったこと。
あとからこの資料を読んで、「あ、これ両方書いてあるやん」と思いました(④と、おまけの「スランプは目で見て止める」です)。
① 6mmルールを思い出す
フルフューズまで加熱したガラスは、厚みが6mmになるまで流れる。
おなじみの6mmルールです(くわしくは6mmルールの記事と気泡の後編で書きました)。
だからブルズアイ社のおすすめは、3mmの板ガラスを2枚重ねてベースにすること。合計6mmなので、焼いても広がりも縮みもせず、フチがまっすぐなまま焼き上がります。
- 3mmを3枚、4枚と重ねる → 6mmになろうとして外へ広がる
- 3mmを1枚だけ → 6mmになろうとして内側へ縮み、厚みが6mmに近づく。棚板との間に空気が入って大きな泡ができることも
1枚でいきたいときは、その上を「もう1枚分」のガラス(カットした板、フリット、ロッドなど)で全面覆うこと、と書いてあります。

グラクラマーケット
ブルズアイ 1100 クリア テクタ 20cm角 3mm
お皿のベースに。3mmを2枚重ねると、ちょうど6mmになります。
ショップで見る

スポンサーリンク
② 模様はフチから19mm以上離す(※条件つき)
6mmのベースができたら、模様は薄い小さなカットガラスやフリット、パウダー、ストリンガーで作る。重く盛るところはフチから離すこと。
資料の見出しは「模様はフチから少なくとも19mm(3/4インチ)離す」です。
ただ、この数字はそのまま覚えるより、前提ごと覚えておくのがおすすめです。
- 資料はお皿づくり用で、焼成スケジュールの例は直径約23cmのお皿
- 6mmのベースの上に、薄くて小さいパーツを置くという前提
- ベースの大きさによって19mmを変えるべきか、などの条件は書かれていない
なので、小さなペンダントやコースターにまで「とにかく19mm」と当てはめる話ではない、と僕は読みました。
本当に言いたいのはその後ろの部分で、フチにガラスを積み上げると、そこだけ6mmを超えて外に流れ、お皿の形がゆがむ。ベースの層の間に泡ができることもある。だから「重いものはフチに置かない」。
なぜフチなのか? 答えはTechNotes 5にありました
「じゃあ、なんでフチなん?」と思って、気泡の前編で読んだ「TechNotes 5」をもう一度開いてみたら、ちゃんと書いてありました。理由は2つです。
1つめ:形の崩れは、フチにいちばん出る
6mmより厚いところは外へ流れ、薄いところは内へ縮む。この動きがいちばん目立つのが、作品の外周です。フチに厚く積めば元の形より外へはみ出して、フチが波打ってしまう。だから、厚みが変わるところはフチから離す。
2つめ:フチが重いと、空気が逃げ道をなくす
重ねた2枚の上に、板ガラスやフリット、パウダーで額縁のようにフチを囲むと、その重さでフチが押さえつけられて、下の2枚の間の空気が横へ逃げられなくなる。それが気泡になる。
対策は、下の2枚を先に焼いておいて額縁は2回目に足すか、最初から6mmの板を使うこと、と書いてあります。
このあと出てくる④の「621〜677℃のキープ」は、層の間の空気をフチへ押し出すための時間です。そのフチを重さでふさいでしまったら、せっかくのキープも効きません。②と④はセットなんです。
19mmは「お皿のときの目安」
ちなみに、19mmという数字そのものの理由は、どの資料にも書かれていませんでした。
同じブルズアイでも、厚いブロックを作る資料(TipSheet 3)では、下焼きするクリア2枚について「四角い形が崩れないように、飾りはフチから13mm以上離す」と書いてあります。
作るものによって数字は変わる。でも「フチは重くしない。フチで厚みを変えない」という考え方は同じです。数字より、こっちを覚えておけば、お皿でもコースターでも使えます。

③ 棚板側にはイリデッセントを(コーティング面を下に)
棚板からきれいにはがしたいなら、いちばん下の1枚をイリデッセント(虹色・銀色の膜がついたガラス)にして、膜の面を下向きに置く。
イリデッセントの輝きは、表面の薄いスズの膜。スズはガラスより溶ける温度が高いので、棚板の離型剤やファイバーペーパーの細かい繊維を拾いにくいんです。虹色が入るのがいやなら、シルバーのイリデッセントのクリアを使えばOK。
ただし注意がひとつ。これは「離型剤を塗った棚板」か「ファイバーペーパー」の上で焼くときの話。シンファイヤー(ThinFire)という名称ですが、いわゆるセラフォーム(離型紙)の上でイリデッセント面を焼くのはおすすめしないと書いてあります。表面に小さな穴(ピット)が出ることがあって、何度も焼く作品ほど出やすいそうです。
グラクラマーケット
ブルズアイ 1101 イリデッセント シルバー 20cm角 3mm
いちばん下に、膜の面を下にして。虹色が入らないシルバーのイリデッセントです。
ショップで見る
④ 621〜677℃で45〜60分キープする(いちばん大事なコツ)
ここは資料でも「Master Tip」と特別扱いされています。
焼成スケジュールのどこかに、621〜677℃の間で45〜60分のキープを入れる。
はじめての作品でいちばん多い失敗は気泡。この温度帯でしばらく止めておくと、上のガラスがゆっくり下のガラスに沈んでいき、層の間の空気をフチがくっついて閉じてしまう前に外へ押し出してくれる、という理屈です。
気泡の前編で読んだ「バブルスクイーズ」と同じ話ですね。僕がはじめてのお皿で出した気泡も、下にデザイン配置したガラスの接点でした。こういう「すき間に閉じこめられた空気」を逃がすのが、このキープです。このあと紹介する焼成スケジュールにも、663℃で1時間のキープが入っています。
スポンサーリンク
⑤ 線をシャープにしたいなら、下にデザイン、上にカバーガラス
色と色の境目をパキッとさせたいときは、棚板(か離型紙)の上にデザインのパーツを直接並べて、その上にカットしていない1枚=カバーガラスを重ねる。デザインが下、カバーガラスが上、という順番です。
上のカバーガラスが、焼いている間ずっとパーツの継ぎ目を押さえてくれるので、継ぎ目がほとんど見えなくなり、色の境目もくっきりする。
逆に、ベースの板の「上」にデザインを並べて焼くと、境目がやわらかくなり、継ぎ目が開いて下のベースの色がのぞいてしまう、とのこと。

僕もはじめてのお皿は、この「下にデザイン、上にカバーガラス」でした。ただ、デザイン配置したガラスの接点に気泡が残ったんです。だから、④のキープとセットで覚えてほしいところです。
⑥ ガラスの「サンドイッチ」はおなかをこわす
資料の見出しがおもしろくて、直訳すると「ガラスのサンドイッチは消化不良のもと」。
フリットやストリンガー、カットしたパーツを2枚の板の間に挟むと、空気が閉じこめられて大きな泡になる。気泡の後編で読んだ「わざと泡を作る」方法そのものですね。
泡がいらないなら、
- 模様はいちばん上の層に置く
- または、先に模様を板ガラスに焼き付けておいて、表面が平らになったその板を重ねる
のどちらかに。
⑦ 焼く前にしっかり洗う
指紋、油、ほこりは、焼くとガラスの表面に焼き付いて、あとからはなかなか取れません。上の面だけでなく、下の面とフチまでしっかり洗うこと。アンモニアや洗剤が入ったクリーナーは避ける、と書いてあります。
くわしくはガラス洗浄の記事で。
⑧ 電気炉の真ん中に置く
全体が同じように温まるなら、ガラスはかなり速く加熱しても大丈夫。でも、片側がヒーターのすぐそばで、反対側が炉の真ん中(温度が低め)だと、どれだけゆっくり上げても熱割れすることがある。
どうしても真ん中からずらして置くときは、最初の昇温をゆっくりにすること。
徐冷の記事で読んだ「電気炉の表示温度は炉の中の1点の温度」という話と、根っこは同じです。
⑨ フューズとスランプは分けて焼く
フルフューズの温度は、スランプの温度よりずっと高い。スランプ用の型に乗せたまま、フルフューズの温度まで一気に上げると、形がひどくゆがみ、大きな泡やクレーターができて、型にくっつくこともある。
1回目:平らな棚板でフルフューズ
2回目:焼けた板を型に乗せてスランプ
この2回に分けるのが基本です。

グラクラマーケット
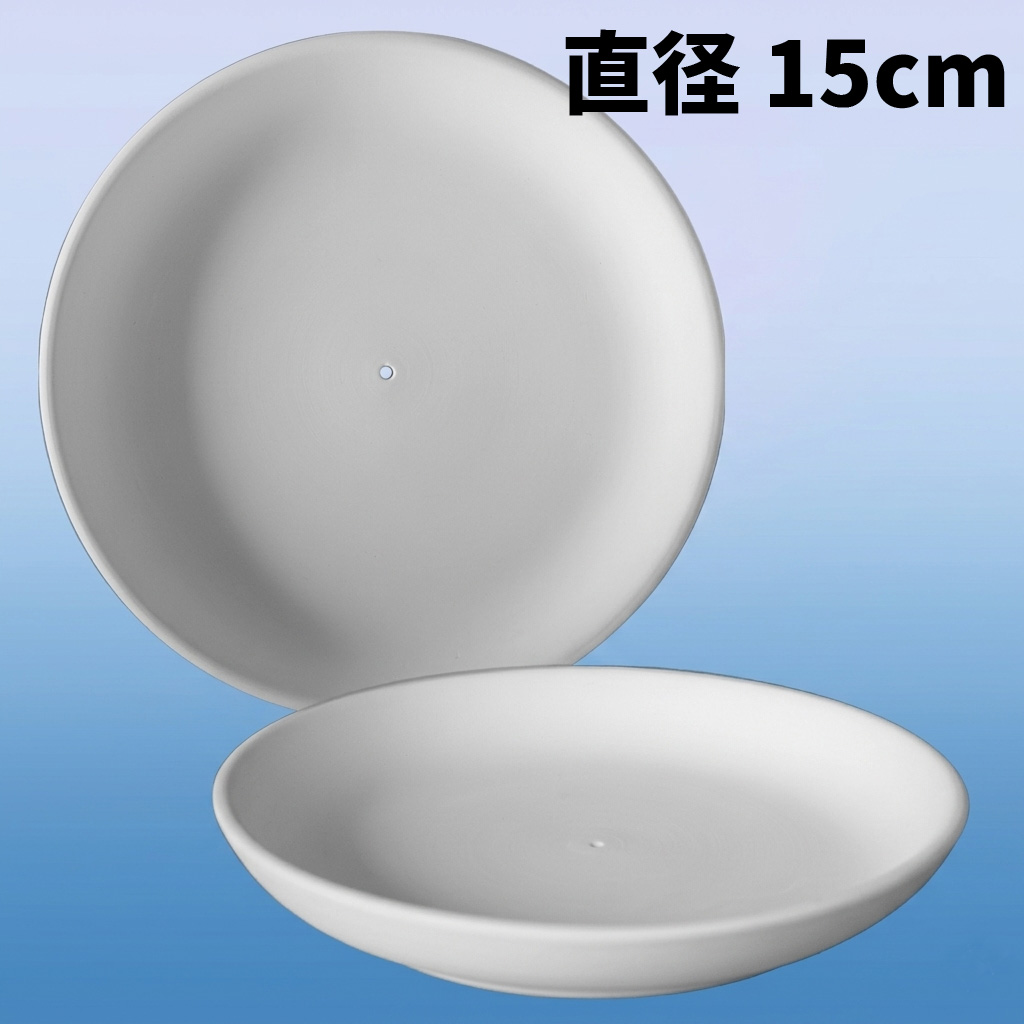
スランプモールド 丸皿150(φ150mm・磁器製)
2回目のスランプに。フルフューズした板をのせて、丸いお皿の形にします。
ショップで見る
⑩ うまくいかなかった偶然から学ぶ
最後のコツはこれ。
ブルズアイの互換ガラスを使い、控えめな焼成スケジュールで、シンプルなデザインにすれば、お皿づくりはほとんど失敗しない。でも、何もうまくいかないことが一度もないなら、それは限界に挑戦していないということ。
予想外のことが起きたら、そこから学ぶ。失敗は最高の先生。資料はそう締めくくっています。
これ、ほんまにそうなんですよね。
僕のはじめてのお皿も、デザイン配置したガラスの接点に気泡、お皿の底には型の空気穴の跡。でも、あの失敗があったから、この資料を読んだときに「ここや!」とすぐ分かりました。失敗したことがあると、資料の一行一行が自分の話になるんです。
おまけ:ブルズアイ社の焼成スケジュール
資料の最後に、お皿用の焼成スケジュールが載っていました。℃に直すとこうです。
前提(ここ大事)
- 直径約23cmの円いお皿
- ヒーターが天井にある電気炉で、スランプのときヒーターからガラスまで10cm以上(フューズのときはもっと離す)
- プログラムできるコントローラーを使う
- ブルズアイ社が試したのは Paragon GL24(天井・側面・扉にヒーターがある電気炉)
1回目:フルフューズ
| 上げ方・下げ方 | 目標温度 | キープ | |
|---|---|---|---|
| 1 | 1時間に222℃ | 663℃ | 1時間 |
| 2 | 1時間に333℃ | 810℃ | 10分 |
| 3 | できるだけ速く | 482℃ | 1時間 |
| 4 | 1時間に56℃ | 371℃ | なし |
| 5 | 電気炉まかせ ※ | 室温 | なし |
2回目:スランプ
| 上げ方・下げ方 | 目標温度 | キープ | |
|---|---|---|---|
| 1 | 1時間に167℃ | 663℃ | 10分(目で見て確認) |
| 2 | できるだけ速く | 482℃ | 1時間 |
| 3 | 1時間に56℃ | 371℃ | なし |
| 4 | 電気炉まかせ ※ | 室温 | なし |
※ ただし、電気炉まかせで1時間に277℃より速く下がるようなら、そこは制御する。
フルフューズの1段目、663℃で1時間止めているのが、④の「気泡を逃がすキープ」です。
こんなときは、上げる速さをゆっくりに
- お皿が直径23cmより大きい
- ヒーターがガラスから10cmより近い
- ヒーターが天井ではなく横にある
こういうときはキープ時間ではなく、上げる速さをゆっくりにする。25〜50%遅くするのは安全な範囲で、たとえば1段目なら1時間に222℃を167℃くらいに。「ゆっくりは、いつでもOK」。速すぎる(ムラがある)と熱割れします。
スランプは目で見て止める
スランプは、型の形によって曲がる温度がかなり違うので、目で見て確認するのが基本。目標の28℃くらい手前でアラームを鳴らして、ときどき様子を見て、曲がりきったら次の段階へ進める(足りなければキープを延ばす)。
何℃で何分かかったかメモしておくと、次から同じ型で使えます。一般的には「少し低い温度で少し長く」スランプするほうが、型の跡や離型剤を拾いにくくなります。
僕のはじめてのお皿は、まさにこの逆。スランプの温度が高すぎて、型の空気穴の形までお皿の底に写ってしまいました。
僕がみんなにブルズアイを勧める理由
今回の資料でおもしろいなと思ったのは、失敗した作品の写真がちゃんと載っていることです。
フチに積んでゆがんだお皿、層の間に泡が閉じこめられたタイル、フューズとスランプを1回で済ませてフチがくずれたお皿。きれいな完成品だけ並べるほうが、ガラスはよく見えるはずなんですよね。でもブルズアイ社は、「こうするとこうなる」を写真つきで見せて、お皿1枚のために「何℃で何分」まで無料で公開している。そして最後に「失敗は最高の先生」と書く。
材料屋として僕がみんなにブルズアイを勧めるのは、色がきれいだからだけではありません。困ったときに「なんで?」を調べられるガラスだからです。
失敗しても、原因をたどれる。たどれるから、次はうまくいく。うまくいくと、もっと作りたくなる。はじめてのお皿で失敗した僕が、今もガラスを続けているのは、たぶんそういうことやと思うんです。
グラクラマーケットのブルズアイ板ガラスの商品ページにも、ブルズアイ社の公式情報をもとにした「ガラスの性質」(ほかの色と重ねたときに反応するかどうか、など)を載せています。お皿の色を選ぶときに、のぞいてみてください。
あわせて読みたい
- 6mmルールの記事
- 気泡の前編【気泡を防ぐ編】
- 気泡の後編【形と泡をデザインする編】
- 焼く前のガラス洗浄
- ガラスフュージングの失敗まとめ
- 電気炉の表示温度は、ガラスの温度じゃない【徐冷と温度差】
- タックフューズは「フルフューズの温度を下げたもの」じゃない【温め方・徐冷】
出典:Bullseye Glass Co.「TipSheet 7: Platemaking Tips for Well-Crafted Kilnformed Vessels」(©2004–2021 Bullseye Glass Co.)。②の理由は同社「TechNotes 5: Volume & Bubble Control」、13mmの例は「TipSheet 3: Working Deep」より。内容はつぎやんが日本語で要約・解説したもので、原文の翻訳ではありません。
人気記事 【初心者向け】ガラスフュージングの始め方|必要な道具と消耗品