フュージングの気泡、どこから入ってる?|ブルズアイ社「TechNotes 5」をつぎやん流に読んでみた【気泡を防ぐ編】
ガラスカット、ガラス洗浄と続けてきた「ブルズアイ社の資料をつぎやん流に読んでみた」シリーズ、3本目です。
今回読んだのは「TechNotes 5: Volume & Bubble Control(ボリュームと気泡のコントロール)」。PDFで4ページ、これまでの資料よりだいぶ読みごたえがあります。
資料の書き出しはこんな感じ。
フュージングでよく起きる2つの問題が、形のゆがみと、思ってもみなかった気泡。これを避けるにも、逆に作品に取り入れるにも、焼成中の「ボリューム」と「閉じ込められた空気」をコントロールする方法を知っておく必要がある。
「避けるにも、取り入れるにも」。ここがええなぁと思いました。
泡を敵扱いして終わりやなくて、ちゃんと理解したら味方にもできるよ、という書き方なんです。
ただ、全部を1本にすると長すぎるので、2回に分けます。今回は 【気泡を防ぐ編】。
「なんでここに泡が入るん?」を場所ごとにひとつずつ見ていきます。わざと泡を作る話と、形がゆがむ話は後編で。
大前提:気泡は「逃げ道をふさがれた空気」
資料はまず、こう言い切ってます。
フュージングをすれば、ほぼ必ずいくらかの気泡はできる。泡の大きさ・形・数をコントロールするのは、ほとんどの場合「空気がどうやって閉じ込められるか」に注意を払うことだ。
最初から「泡ゼロ」は目指してないんですよね。ちょっと安心しません?(笑)
で、この資料を読み通して僕なりにまとめると、気泡の話は全部この一文に集約できます。
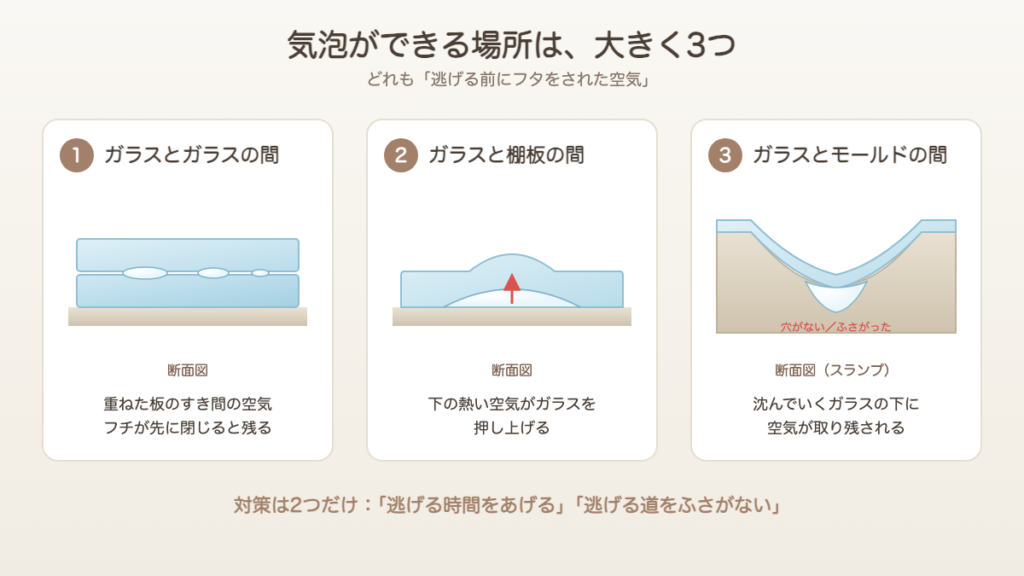
気泡は、逃げる前にフタをされた空気。
ガラスとガラスの間にも、ガラスと棚板の間にも、最初は必ず空気があります。温度が上がってガラスが柔らかくなると、その空気は横から抜けようとする。抜けきる前に出口がふさがれたら、泡として残る。それだけです。
だから対策も2つしかなくて、
- 逃げる時間をあげる(ゆっくり、途中でキープ)
- 逃げる道をふさがない(端から先に閉じない、端に重しを乗せない、棚板を平らに)
このどっちかです。
資料では、泡ができる場所を大きく3つに分けて説明してます。
- ガラスとガラスの間(層の間)
- ガラスと棚板の間
- ガラスとモールドの間(スランプのとき)
順番に行きましょう。
スポンサーリンク
【層の間編】端っこが先にくっつくと、空気は出ることができない
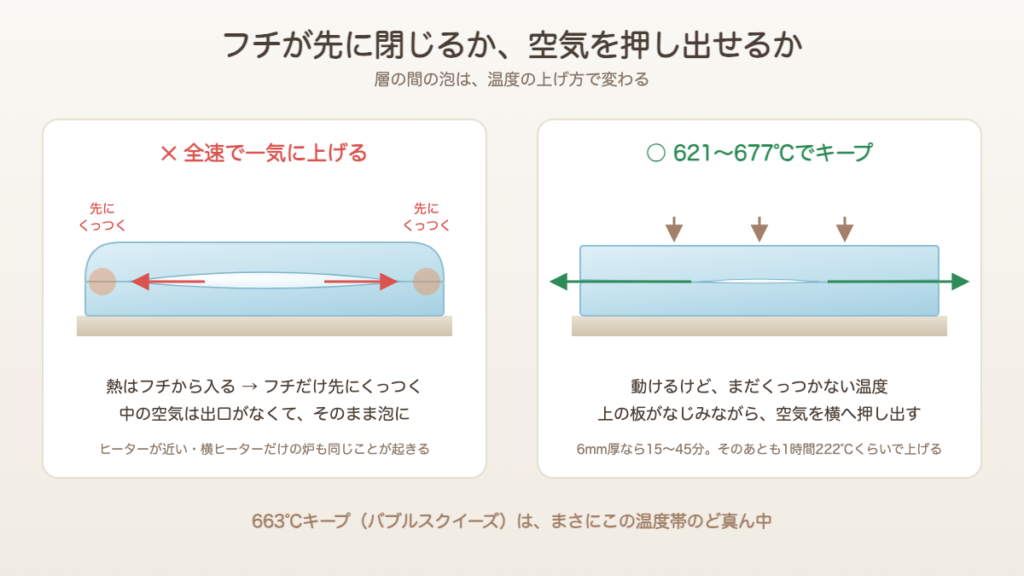
急いで上げると、フチから先に閉じる
層の間の泡の多くは、焼成スケジュールそのもの が原因やと資料は言ってます。
温度を急に上げると、大きめのガラスは フチ(端)が先に柔らかくなって、中より先にくっついてしまう。フチがぐるっと先に閉じたら、中の空気は逃げ場がありません。はい、泡の完成です。
電気炉の中って、ガラスの端から熱が入るんですよね。真ん中はまだ硬いのに、端っこだけ先にトロッとなる。袋の口を先に閉じてから中の空気を抜こうと思っても、そりゃ抜けんわな…ってこと。
対策①:「くっつく手前」でキープを入れる
そこで資料が勧めているのが、本格的に温度を上げる前のキープ(pre-rapid heat soak)。
- 6mm厚くらいの一般的な作品なら
- 621〜677℃で、15〜45分キープ
この温度帯は、ガラスが「動き始めるくらいには柔らかいけど、まだくっつくほどではない」ところ。上のガラスが下のガラスにゆっくりなじんでいくあいだに、間の空気が 横へ押し出されていく んです。
これ、以前温度の上げ方の記事で「663℃でキープする理由」として書いた バブルスクイーズ と同じ話です。663℃は、まさにこの621〜677℃のど真ん中。そういうことだったんす。
対策②:トップ温度までの上げ方も、少しゆっくりに
キープのあと、トップ温度まで一気に上げる区間。ここを「全速(AFAP=as fast as possible)」にせず、
- 1時間に222℃くらいのペース
に落とすだけでも、泡の数や大きさが減ることがある、と書かれています。
キープで空気を押し出して、そのあとも急がない。二段構えです。
対策③:ヒーターが近いなら、フチに「熱よけ」を
見落としがちなのがこれ。
- 作品のフチが ヒーターに近すぎる
- 電気炉が 側面ヒーターだけ のタイプ
こういうときは、ヒーターの熱がフチに直接当たって、やっぱりフチだけ先に閉じてしまいます。
資料の対策は、棚板のフチにファイバーペーパーやダム(せき止め材)を立てて、熱よけにする こと。チェックリストには「切った棚板のかけら」も挙がってます。熱が直接フチに当たらないようにして、空気が逃げる時間を稼ぐわけです。
小型の電気炉で、棚板いっぱいに作品を置いてる人は要注意ですね。
ガラスの「平らさ」でも泡の量は変わる
ここはブルズアイガラスの表裏があることを知ってますか?
いわゆるツルツル面と凸凹面。
目視でも触ってみてもわかると思います。
合わせる時にツルツル面同士で合わせると気泡も小さめで少なくなります。
逆に凸凹面と凸凹面を合わせると気泡も大きくなります。
合わせる面でも気泡の数や大きさが変わることがあるんです。
デザインが泡を作っていることもある
焼き方やガラスだけやなくて、作品の組み方そのもの が泡の原因になることもあります。
- パーツを重ねたときに すき間(空気のポケット) ができている
- カットしたパーツ同士が ぴったり合っていない
パーツとパーツの間にできた小さなすき間。上からカバーガラスでフタをしたら、そこは完全に密室です。組んだ時点で、泡の予約をしてるようなもんですね。
「重し」になる飾りは、空気の出口をふさぐ
これは言われて「なるほど!」となる方も多いのではないでしょうか。
焼いていない2枚重ねの上に、フチをぐるっと囲むように 板ガラスや焼成パーツ、フリットなど装飾を乗せたとします。するとフチの部分だけ重くなって、下の2枚の間の空気が横に逃げられなくなる。
空気は横から抜けたいのに、その出口の上に重しを置いてる状態です。
対策は2つ。
- 下の2枚を先に一度焼いてから、装飾は2回目の焼成で乗せる
- 最初から 6mm厚のガラス を使う(そもそも「2枚の間」をなくす)
層の間に「高さのあるもの」を挟むと、空気の部屋ができる
資料では、層の間に模様用のフリット・パウダー・ストリンガーを挟むのは 「ほぼ確実に泡ができるレシピ」 とまで書かれています。
ポイントは 「高さのあるもの」を挟む ということ。粒や細い棒を挟むと、上の板はその上に「浮いた」状態になります。粒と粒の間、棒の両脇にすき間ができて、全部が空気の部屋になる。まわりから先にくっついたら、その部屋は密室です。
対策は、
- 模様に使うものは いちばん上の層に乗せる
- どうしても挟みたいなら、先に別の焼成でなめらかになるまで焼いておいてから 重ねる
先に焼いてなめらかにしておけば「高さ」がなくなって、すき間ができにくい、という理屈です。
ちなみに僕の過去記事で、層の間にクリアパウダーをごく薄くまぶして泡を目立たなくする方法を紹介してます。「え、挟んだらアカンのちゃうの?」と思った人、これは まったく別の話 です。
ブルズアイが言ってるのは、模様として 高さのあるもの を挟んで、そのまわりに空気を閉じ込めてしまうケース。
僕のほうは、ほんのうっすら一面にまぶすだけなので、板を浮かせるほどの高さはありません。
空気を閉じ込めるためやなくて、どうしても入ってしまう気泡を、細かく分散させる ために使ってます。大きな泡がばらけて細かくなるので、目で見て気にならなくなる、というわけ。
なので、こっちも振りすぎは禁物です。量が増えると、それはもう「高さのあるものを挟んだ」側に近づいていくし、細かい泡が増えすぎて白く濁ります。うっすら一面、がコツです。
【棚板との間編】熱い空気は、上に逃げようとする
棚板の上の空気が、ガラスを持ち上げる
2つ目の場所は、ガラスの下。棚板との間です。
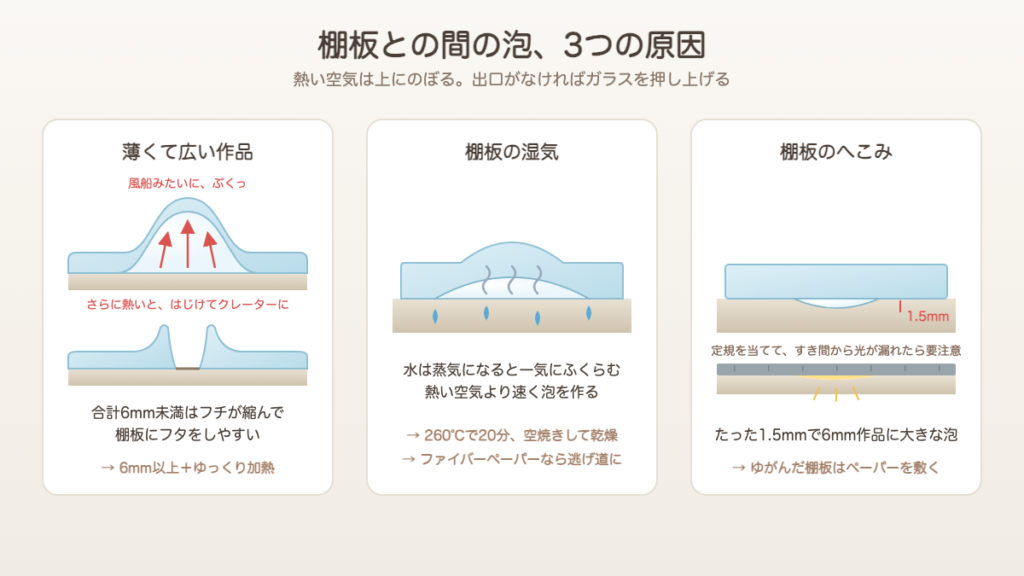
熱い空気は上にのぼります。ガラスの下の空気が横から抜けられないと、柔らかくなったガラスを下から押し上げる。資料いわく、これは厳密には「気泡」ではないけど、たいていは望まない形のゆがみになる、と。
さらに温度が高いと、閉じ込められた空気が 柔らかいガラスを突き抜けて、クレーターや穴になる。
フュージングで作品の真ん中がぷくっと膨らんでたり、ポコッと穴が開いてたりしたら、だいたいこれです。
大きくて、6mmより薄い作品は要注意
資料によると、面積が大きい作品、特に重ねた合計が6mm未満の作品 は空気をためこみやすい。
これは僕の解釈ですが、6mmルールを思い出すと分かりやすいです。6mmより薄いガラスは、焼くと6mmになろうとして 内側へ縮む。縮むときにフチが盛り上がって丸くなり、そのフチが棚板にぴったり張り付く。
つまり、フチがぐるっと棚板にフタをしてしまう。広い作品ほど、真ん中の空気は出口まで遠い。そりゃ出られませんよねってこと。
資料にも、急いで加熱すると部分ごとに厚みの変わり方がばらばらになって、特に6mm未満の作品のフチで、空気の「逃げ道(escape channels)」がふさがれやすい、と書かれています。
対策は、加熱をもっと控えめにするか、次に出てくるファイバーペーパーのような 通気性のある離型材 の上で焼くこと。
棚板の湿気は、空気より速く泡を作る
これ、けっこう大事なやつです。
棚板に水分が残っていると、加熱で 水蒸気 になります。資料いわく、水蒸気は熱い空気より速く泡を作る。水は蒸気になると体積が一気に1000倍以上にふくらむので、そらそうなりますよね。
対策は、焼成前に棚板をしっかり乾かしておくこと。資料の目安は、
- 260℃まで上げて、20分キープ
棚板に水で溶いた離型剤を塗る人が多いと思います。塗ったばかりの棚板をそのまま使うと、この「湿気の泡」の条件にぴったりハマります。
離型剤を塗り直したら、まず空焼きしておく。これを習慣にしておくと安心です。
離型剤より、ファイバーペーパー
資料では、棚板に塗る離型剤の代わりにセラミックファイバーペーパーを使う ことも勧めています。
理由は2つ。
- ガラスの下にたまった 湿気が逃げられる
- ペーパーの すき間(多孔質)が、閉じ込められた空気の逃げ道になる
離型剤を塗った棚板は、表面がつるっとしていて空気の逃げ道がありません。ファイバーペーパーは繊維のかたまりなので、ガラスの下に無数の「通気口」があるようなもんです。

グラクラマーケット
ファイバーペーパー 30cm 1mm厚
棚板とガラスの間に敷く繊維のシート。すき間が多いので、ガラスの下の空気や湿気の逃げ道になります。3mm厚や15cm角もあります。
ショップで見る
棚板の「たった1.5mmのへこみ」で泡になる
これには驚きました。
資料いわく、棚板に1.5mmのへこみがあるだけで、6mm厚の一般的な作品に大きな泡の問題が起きうる。
たった1.5mm。でも考えてみたら、そのへこみの部分はガラスと棚板の間に「すき間の部屋」ができてるわけです。周りはガラスがぴったり棚板に張り付いてるので、その部屋の空気は逃げられない。
対策は、定規(ストレートエッジ)を棚板に当てて平らかチェックする こと。長い金属定規を立てて当てて、すき間から光が漏れないか見れば分かります。
ゆがんだ棚板はどうするか。資料の答えはこうです。
- ゆがみが小さいなら、ガラスと棚板の間にファイバーペーパーを敷けば使える こともある
- それでもダメなら、処分する/切って別の用途に使う/サンドベッド(砂床)の土台用にする
ちなみに「切って別の用途」の一例が、さっき出てきた フチの熱よけ です。ゆがんだ棚板も、使い道はちゃんとあるんですね。
加熱が急すぎても、逃げ道がつぶれる
もうひとつ。加熱が急すぎると、ガラスの場所によって厚みの変わるスピードに差が出て、先ほどの「逃げ道」がつぶれやすい。ここでも答えは、控えめな加熱スケジュール と ファイバーペーパー。
層の間でも、棚板との間でも、結局「急がない」が効いてくるんです。
【モールド編】スランプでも泡はできる
3つ目の場所は、スランプ(型に沿わせて曲げる)のときの ガラスとモールドの間。
資料が挙げている原因は3つ。
- モールドに 通気性がなく、空気穴もない
- 空気穴はあるけど、ガラスが沈みきる前に穴がふさがってしまう
- ガラスがモールドに 長く触れすぎている/温度が高すぎる
ガラスがモールドの中に沈んでいくと、底にあった空気は押し出されるしかありません。穴がなかったり、途中で穴がふさがったりすると、ガラスとモールドの間に空気の部屋が残ります。
対策として資料が言っているのは、
- 焼成プログラムを見直して、スランプの様子を目で確認する
- 高い温度で短く より、低めの温度で長く キープするほうが、たいていきれいに仕上がる
「低め・長め」は、スランプではほんまに大事です。高温で一気に落とすと、ガラスがモールドに張り付いて空気の逃げ道をふさぐし、型の跡も拾いやすくなる。じわーっと落としてあげるほうが、ガラスにも空気にも優しいんです。
スポンサーリンク
【裏ワザ編】ブルズアイ社の小ワザ2つ
下の1枚を「短冊」に切る
同じ大きさの円盤を2枚重ねて焼くときのワザです。
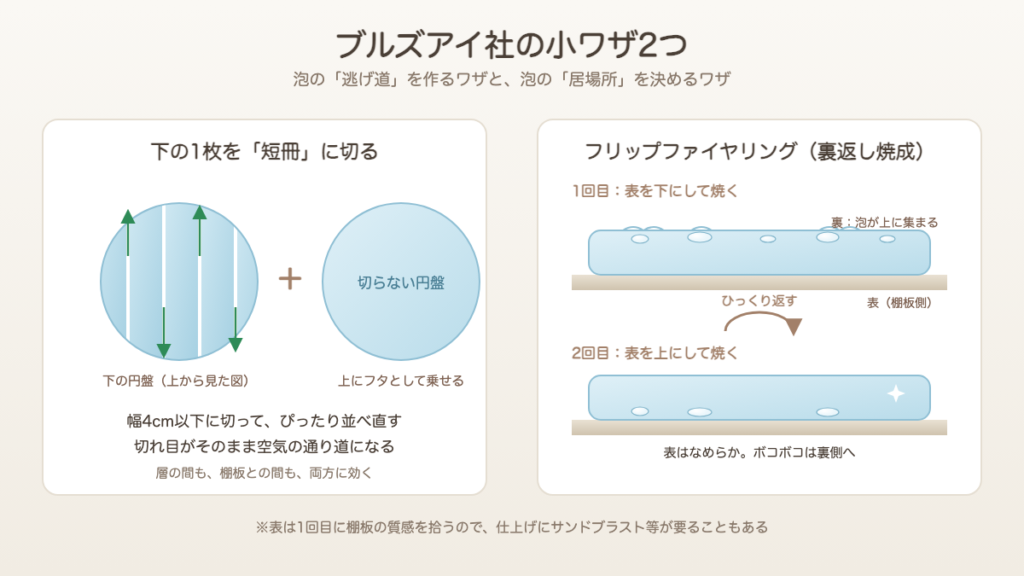
- 下の円盤を、幅4cm以下の短冊に切る
- 切った短冊を ぴったり並べ直す
- その上に、切っていない円盤をフタとして乗せる
短冊同士がきっちり合っていれば、焼いたあとは切れ目がほとんど分からなくなって、泡がかなり少ない作品 になるそうです。
なんで効くのかというと、短冊と短冊の切れ目が、そのまま 空気の通り道 になるから。2枚の間の空気は、どこにいても4cm以内に出口がある。しかもこの切れ目は下まで抜けてるので、棚板との間の空気も逃がせる。層の間と棚板の間、両方いっぺんに効くワザです。
大きなプレートを作るときに試してみる価値ありですね。
もちろん先に説明したバブルスクイーズの温度帯もわすれないでね。
フリップファイヤリング(裏返し焼成)
もうひとつは、ちょっと発想がおもしろいワザ。
- 1回目は、作品の「表」を下にして 焼く
- 泡は上へのぼろうとするので、「裏」側(そのときの上面)に集まる
- 2回目は ひっくり返して 焼く
こうすると、泡でボコボコになった面は裏側に回って、表はなめらかなまま になる。泡をなくすのではなく、泡の居場所を決めてあげる んです。
ただし資料には、「2回目の焼成でファイヤーポリッシュできるが、サンドブラストやオーバーグレーズ(表面に上掛け)が必要になることもある」とあります。1回目で下になっていた表側は棚板の質感を拾うので、その仕上げのことやと思います(ここは僕の補足です)。
ちなみにこのワザ、1996年にブルズアイ社の工場でシルヴィア・レヴェンソンの作品「Un Mondo Migliore」を制作していたときに、オレゴン州ポートランドのFireart Glass代表レイ・アルグレンさんが編み出したんやそうです。現場の困りごとから生まれたワザ、というのがまたええ話。
ブルズアイ社の「気泡を防ぐ」チェックリスト
資料の3ページ目には、ここまでの話を2つのチェックリストにまとめたものが載っています。焼く前にこれを眺めるだけでも違うと思うので、日本語にしておきますね。
層の間の泡を防ぐ
- 本格的に上げる前に、キープ(621〜677℃) を入れる
- トップ温度までの 加熱区間に時間をかける
- 作品のフチを ファイバーペーパー、ダム、切った棚板 で熱から守る
- デザインから 空気のポケットをなくす
- 必要なら 層ごとに先に焼く、または 6mm厚のガラス を使う
- 下の層を切って 空気の逃げ道を作る(短冊のワザ)
棚板との間の泡・ゆがみを防ぐ
- 6mm以下の厚みを使う時は温度コントロール慎重に
- 棚板を しっかり乾かす
- 棚板とガラスの間に ファイバーペーパー を敷く
- トップ温度までの 加熱区間に時間をかける
- 棚板が 平らか 確認する
- スランプ用モールドの 空気穴の位置 が正しいか確かめる
- スランプは 目で確認 する
- 組むときは 小さめのパーツ を使う(短冊のワザ)
で、今日からどれやります?
全部いっぺんにやる必要はないです。泡に悩んでる人に、僕がまずおすすめするならこの3つ。
- 棚板を空焼きしてから使う(特に離型剤を塗り直した直後。260℃で20分)
- 621〜677℃のあいだで、キープを入れる(まだ入れてない人は、これがいちばん効くと思う)
- 棚板の穴や凸凹のチェック(1.5mmのへこみ、案外あるかもしれません)
どれも道具を買い足さずに、今日からできることです。
そして最後に。資料にも「泡ゼロ」とは書いてありません。僕も失敗まとめの記事で書いたとおり、実は泡はけっこう好きです(笑)。フュージングらしくてカワイイやん、と思ってしまう。
大事なのは、泡が「なんとなく入った」から「こうしたら減る、こうしたら入る」に変わること。そうなると、泡はもう失敗やなくて、選べるもの になります。
というわけで次回の後編は、その「選ぶ」側の話。
わざと泡を作る方法 と、ガラスの形がゆがむ・広がる理由 を読んでいきます。
リードガラスを直角に重ねると、泡がきれいに格子状に並ぶんですよ。これがまた、ええ感じなんです。
お楽しみに!
出典:Bullseye Glass Co.「TechNotes 5: Volume & Bubble Control — Understanding Distortion & Trapped Air When Firing Bullseye Glass」(Webページ/PDF)※原文の内容をもとに、順番を組み替え、つぎやんの解釈と補足を加えて構成しています。温度は原文の華氏表記を摂氏に直したものです。
あわせて読みたい
- ガラスフュージングでの温度の上げ方|ガラスフュージングの基礎の基礎「温度の上げ方編」
- フュージングガラスの気泡を減らす方法と凸凹したガラス側面をキレイに仕上げる方法
- 【ガラスフュージングの超基本】“6mmルール”って何?失敗しないために知っておきたい大事な話
- 【まとめ】ガラスフュージングの失敗、原因はこれかも|割れた・気泡・変色・曇りを症状から逆引き
- 焼く前のガラス、ちゃんと洗えてる?|ブルズアイ社「Glass Cleaning Basics」をつぎやん流に読んでみた
人気記事 【初心者向け】ガラスフュージングの始め方|必要な道具と消耗品