ガラスは勝手に広がる、泡はわざと作れる|ブルズアイ社「TechNotes 5」をつぎやん流に読んでみた【形と泡をデザインする編】
前編【気泡を防ぐ編】では、ブルズアイ社の技術資料「TechNotes 5」を読みながら、泡がどこから入ってくるのか、どうやったら防げるのかを見てきました。
今回はその後編。資料の書き出しを、もう一回だけ引っぱってきます。
フュージングでよく起きる2つの問題が、形のゆがみと、思ってもみなかった気泡。これを避けるにも、逆に作品に取り入れるにも、焼成中の「ボリューム」と「閉じ込められた空気」をコントロールする方法を知っておく必要がある。
前編は「避ける」側の話でした。後編は 「取り入れる」側 の話です。
ガラスが縮む、広がる、色によって溶け方が違う、泡が入る。どれも「困ったこと」として語られがちですけど、仕組みが分かると デザインの道具 に変わるんです。今回はそこを一緒に見ていきましょう。
大前提:ガラスのクセは、直すものやなくて使うもの
資料の後半に、こんな一文があります。
粘性とそれがフュージングに与える影響を意識できるようになれば、それを作品のデザインに活かせるようになる。
ここ、けっこう大事やと思ってます。
ガラスのクセって、なくすことはできないんですよ。黒は柔らかいし、白は硬い。薄いガラスは縮むし、厚いガラスは広がる。これはガラスの性質なので、こっちがどう頑張っても変わらない。
でも クセが分かっていれば、先回りできる。先回りできたら、それはもう失敗やなくて計算です。後編で読んでいくのは、その「計算の材料」になる話です。
スポンサーリンク
【ボリューム編】ガラスは「6mm」になろうとする
6mmルールのおさらい
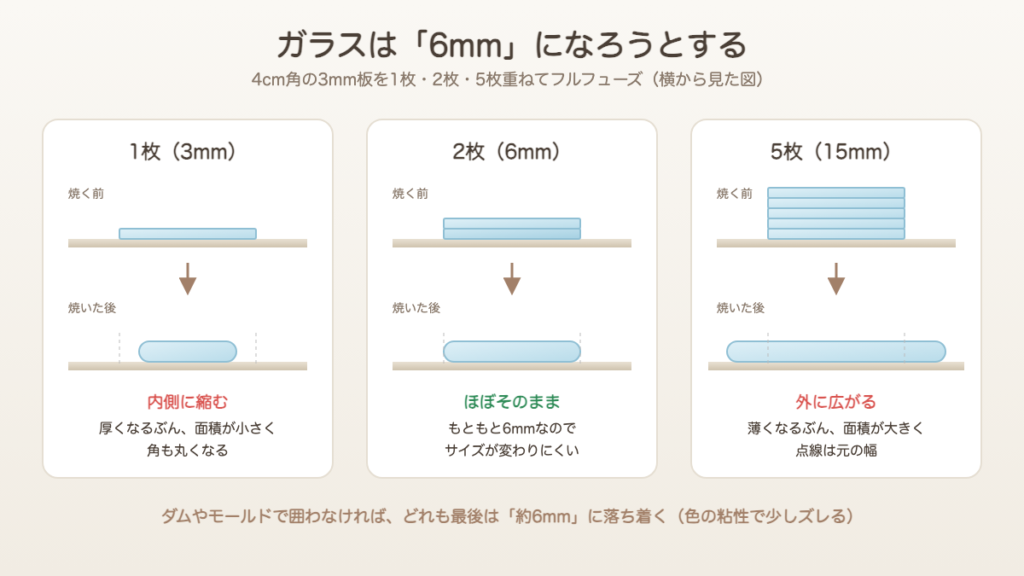
まずは基本中の基本、6mmルール。資料にはこう書かれています。
ブルズアイのガラスは、フルフューズの温度で十分な時間キープすると、ダムやモールドなどで囲わない限り「6mmの厚み」になろうとする。これはブルズアイの3mm板ガラス2枚分にあたる。
ということは、
- 2枚より少ない(6mmより薄い)→ ガラスは 内側に縮んで 6mmになろうとする。焼いたあとの面積は 小さく なる
- 2枚より多い(6mmより厚い)→ ガラスは 外に流れ出して 6mmになろうとする。焼いたあとの面積は 大きく なる
資料には、4cm角のガラスを1枚・2枚・5枚重ねて焼いた写真が載っていて、1枚は縮んで丸っこく、2枚はほぼそのまま、5枚はべろーんと広がっています。見事に6mmルールどおり。
このあたりは、以前「6mmルール」だけで1本書いた記事があるので、詳しくはそちらをどうぞ。サイズが変わる、隣のパーツとくっつく、並べたのにすき間ができる、の「あるある」3つを全部6mmルールで説明してます。
「ほぼ」6mm。ここで粘性が出てくる
で、資料はこのあとにひとこと付け足してます。
この原則は、ガラスの粘性によってわずかに変わることがある。
6mmルールは「だいたいこうなる」という話で、ぴったり6mmになるとは限らない。そのズレを生むのが 粘性 です。
【粘性編】黒は柔らかく、フレンチバニラは硬い
粘性=「流れにくさ」
粘性(viscosity)は、液体の 流れにくさ のこと。資料では「糖蜜(モラセス)は粘性が高く、水は粘性がとても低い」と例えてます。日本やったら、水あめと水ですね。
ガラスは十分に熱いと液体のようにふるまいます。でも、同じ「液体」でも ガラスの種類(成分)によって粘性が違う。
- 粘性が低い=よく流れる → 「柔らかい(ソフト)」ガラス
- 粘性が高い=流れにくい → 「硬い(スティッフ)」ガラス
と呼ばれます。
黒とフレンチバニラで比べると
資料に出てくる例がこれ。
- 0100 ブラック は柔らかいガラス
- 0137 フレンチバニラ は硬いガラス
同じ枚数を重ねて、同じ条件でフルフューズすると、ブラックのほうがわずかに広く広がる。資料には、5枚重ねのブラックとフレンチバニラを焼き比べた写真があって、ブラックのほうがひと回り大きくなってます。
ポイントは「わずかに」ってところ。資料もちゃんと、すべてのブルズアイガラスは6mmルールに従って流れるけど、個々の粘性がその流れを 少しだけ 変える、という言い方をしてます。
でもこの「少しだけ」が、作品になると効いてくるんです。黒のパーツだけ妙に大きくなってる、白のところだけ角が残ってる、みたいな。以前、ガラスの色と摩擦で溶け具合が変わる実験をしたときも、760〜800℃あたりでは黒のほうがクリアより明らかに早く丸く縮んでました。
ただ面白いのは、そのまま820℃まで上げたら 差が小さくなった こと。先に動いた黒は「なりたい形」に早く着いて止まり、遅れていたクリアが追いついてきたんです。つまり色の差がいちばん出るのは、「最終的にどれだけ流れるか」より 「いつ柔らかくなり始めるか」 のほう。これが次の話につながります。
【軟化温度編】溶け始めるタイミングも、色によって違う
「どれだけ流れるか」と「いつ流れ始めるか」
粘性の話は「最終的にどれだけ流れるか」でした。資料はもう一歩踏み込んで、「いつ柔らかくなり始めるか」も色によって違う と言ってます。
ガラスの種類によって粘性が違うのと同じように、柔らかくなる速さも違う。低い温度で流れ始めるガラスもある。
黒が上か、白が上か
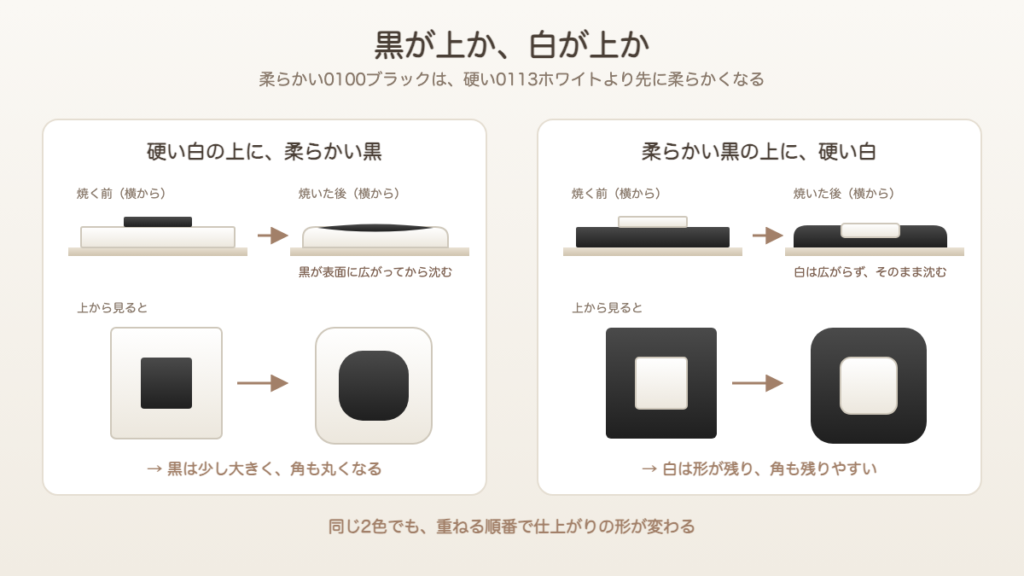
資料の例は、0100 ブラック と 0113 ホワイト の正方形を重ねたもの。
- 硬いホワイトの上に、ブラックを乗せる → 先に柔らかくなったブラックが、ホワイトの表面に 広がって から沈み込む
- 柔らかいブラックの上に、ホワイトを乗せる → ホワイトは広がらずに、そのまま下のブラックに沈み込む
さらに、焼いたあとのブラックの正方形はホワイトより わずかに大きく、角もより丸く なる、とも書かれてます。
これ、僕もブラックとホワイトで実際に焼き比べた記事で確かめてます。上に乗せた白いパーツは角が残ったまま沈んで、黒いパーツは丸く広がってました。資料どおりの結果が、自分の電気炉でもちゃんと出るんです。こういうとき、材料メーカーの資料ってほんまに信用できるなぁと思います。
「どっちを上にするか」がデザインになる
つまり、同じ2色でも、重ねる順番で仕上がりの形が変わる。
- パーツをふんわり丸く広げたい → 柔らかい色を上に
- パーツの形を残したまま沈めたい → 硬い色を上に
これ、知ってるだけで作品の作り方が変わりますよね。「白い模様の角がいつも残るんよなぁ」と悩んでた人は、失敗やなくて、ホワイトが硬いからそうなってたんです。
スポンサーリンク
【デザイン編】厚みの差は、フチから離す
形がゆがむのは、たいていフチ
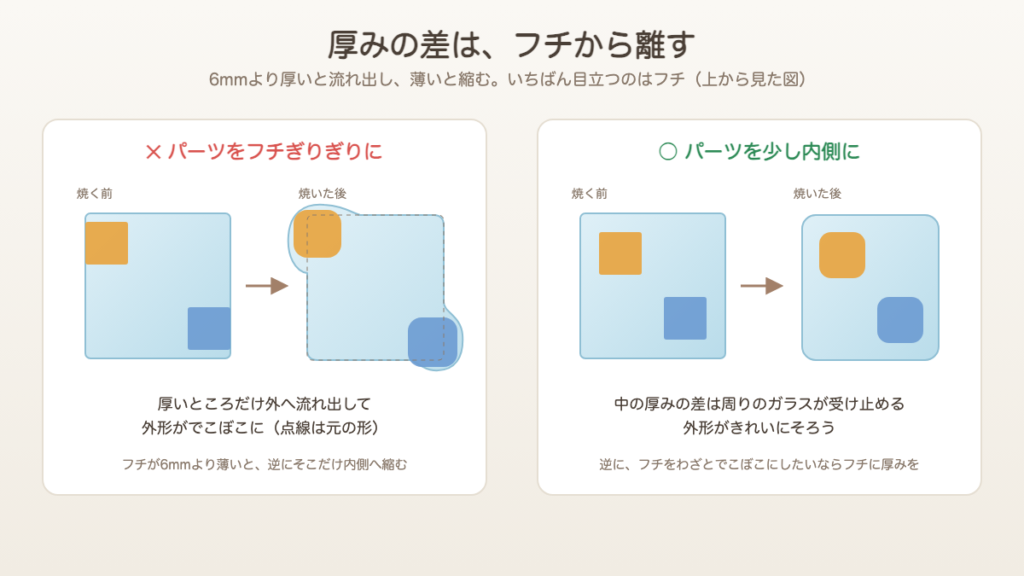
ボリュームの話は、作品のデザインにも直結します。資料いわく、6mmより薄いと縮み、厚いと流れ出す、この影響が いちばん目立つのは作品のフチ(外周) です。
- フチの近くにガラスを 厚く積む → そこだけ元の外形より外に流れ出して、フチがでこぼこ になる
- フチの近くが 6mmより薄い → そこだけ作品の本体のほうへ縮んで、外形がいびつ になる
真ん中の厚みがバラバラでも、周りのガラスがあるので形はあまり崩れません。でもフチは、外側に何もない。だから厚みの差がそのまま形に出てしまうんです。
資料の答え
厚みの違う部分がある作品をデザインするときは、その差をフチから離しておくと、形や面積のゆがみを最小限にできる。
たとえば丸いプレートの上にパーツを乗せるなら、パーツは フチぎりぎりに置かず、少し内側に。これだけで、焼き上がりの外形がきれいにそろいます。
逆に言えば、フチをわざとでこぼこにしたいなら、フチに厚みの差を作ればいい。これもデザインの道具ですね。
【わざと泡を作る編】泡は、デザインできる
さて、お待たせしました。ここからが後編のメインディッシュ。
資料の4ページ目の見出しは「What If You Want Bubbles?(泡が欲しいなら?)」。
ガラスと焼成をコントロールすれば泡を防げるのと同じように、泡をわざと作品にデザインすることもできる。
前編で「泡は逃げる前にフタをされた空気」って話をしました。ということは、空気の部屋を狙った場所に作って、狙ってフタをすれば、泡の位置も大きさも決められる わけです。
前編で「層の間に高さのあるものを挟むと泡ができる」と書いたの、覚えてますか? あれを わざとやる のが、ここからの話です。
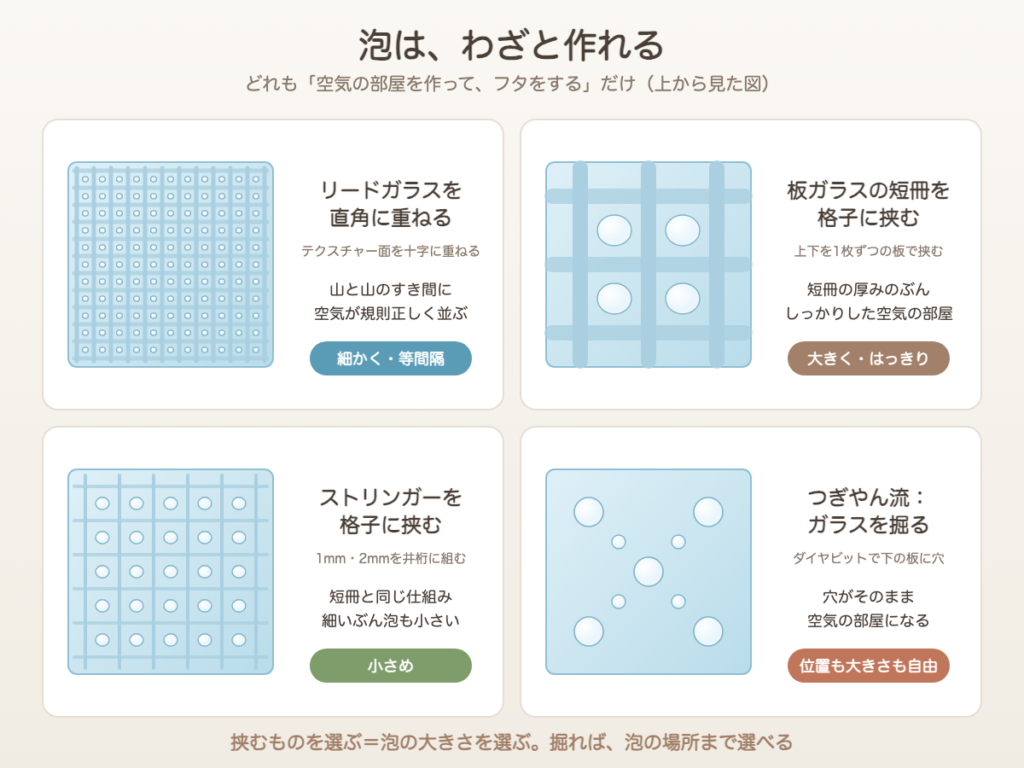
リードガラスを直角に重ねる → 小さな泡が格子状に
ブルズアイの リードガラス(品番末尾 -0043、-0053)は、表面に細かい山と溝がまっすぐ並んだ テクスチャーガラス です。
これを、
- テクスチャー面どうしを向かい合わせて
- 山の向きが 直角(十字) になるように重ねて
- フルフューズする
すると、山と山が交差するところで支え合って、そのすき間に 空気のポケットが規則正しく並ぶ。焼き上がると、小さな泡が等間隔に、格子状に並んだガラス になります。
これ、ほんまにきれいなんですよ。縦の線と横の線が交わったところに、ぽつぽつと泡が並ぶ。人の手で1個ずつ泡を入れようと思ったら絶対無理な正確さで、ガラスが勝手に並べてくれる。

グラクラマーケット
ブルズアイ 1101 クリアリード 10cm角 3mm
表面に細かい山と溝がまっすぐ並んだ透明ガラス。2枚を十字に重ねて焼くと、小さな泡が格子状に並びます。
ショップで見る
アコーディオンガラスで、泡の間隔に変化をつける
もうひとつ、アコーディオンガラス(品番末尾 -0045、-0055)というテクスチャーガラスもあります。こちらは山と山の間隔が、だんだん広がって、だんだん狭まって を繰り返す模様。
アコーディオンどうし、またはアコーディオンとリードを組み合わせると、泡の間隔がリズミカルに変わる、また違った泡の模様になります。
板ガラスの短冊を格子に挟む → 大きくてはっきりした泡
テクスチャーガラスがなくてもできる方法がこれ。
- 板ガラスを細長い 短冊 に切る
- 短冊を 井桁(格子) に組む
- 上と下を 1枚ずつの板ガラスで挟む
短冊の厚みのぶん、上下の板の間にしっかりした空気の部屋ができるので、大きくて、輪郭のはっきりした、ドラマチックな泡 になります。
前編の裏ワザで「下の1枚を短冊に切って空気を逃がす」という話がありましたけど、あっちは短冊を すき間なく並べて、切れ目を空気の出口にするワザ。こっちは短冊を 格子に組んで、すき間を空気の部屋にするワザ。同じ短冊でも、並べ方ひとつで「泡を消す」と「泡を作る」が入れ替わるのが面白いところです。
ストリンガーを格子に挟む → 小さめの泡
短冊の代わりに、1mmか2mmのストリンガー を格子に組んで板ガラスで挟むと、短冊と同じ仕組みで、もっと小さな泡 になります。
泡の大きさは、挟むものの太さ(高さ)で決まる、ということですね。
- リードガラス → いちばん細かく、等間隔
- ストリンガー → 小さめ
- 板ガラスの短冊 → 大きく、はっきり
こうやって並べると、挟むものを選ぶ=泡の大きさを選ぶ になってるのが分かります。
透明な泡をきれいに見せたいなら、ストリンガーもクリアにすると線が目立たず、泡だけが浮かび上がります。

グラクラマーケット
ブルズアイ 1101 クリアストリンガー 1mm ハーフサイズ
長さ約21cm・約120本入り。格子に組んで板ガラスで挟めば、小さな泡を狙った場所に入れられます。
ショップで見る
組み合わせは自由
資料は最後に「ほかにも、これらを組み合わせるなど、空気をコントロールして閉じ込める方法はいろいろある」と書いてます。
リードの上にストリンガーを斜めに置いてみる、短冊の格子の間隔を場所によって変えてみる……。考えだすと止まらないやつです。
ちなみに、最初から泡がたっぷり入った板ガラス「1101 クリアシーディー」を使う、という手もあります。こっちは泡の位置はランダムですけど、「泡を楽しむ」という意味では同じ仲間ですね。
つぎやん流:ガラスを「掘って」泡を入れる
ここまでの3つは、どれも「高さのあるものを挟んで」空気の部屋を作る方法でした。実は僕、逆のやり方で泡を入れてます。ガラスを掘る んです。
ハンドピースグラインダーにダイヤビットを付けて、下のガラスに小さな穴を掘る。深さは板の厚みの半分くらい(3mm板なら1.5mmほど)。その上にもう1枚重ねてフルフューズすると、穴がそのまま空気の部屋になって、泡が閉じ込められます。
仕組みはブルズアイの方法とまったく同じ。「空気の部屋を作って、フタをする」だけです。違うのは、泡の場所と大きさを1個ずつ自分で決められる こと。ダイヤビットの太さを変えれば泡の大きさが変わるし、穴を掘った場所にだけ泡が入る。格子に並ぶ泡も美しいけど、「ここに大きいの1個、その周りに小さいの4個」みたいなデザインができるのは、掘る方法ならではです。
詳しいやり方は、ガラスに泡を入れて楽しむガラスフュージングに写真つきで書いてます。
資料の結論:ここはスタート地点
TechNotes 5 は、こんな言葉で締めくくられてます。
ここで紹介したボリュームと気泡のコントロールの基本は、あくまで出発点。自分でテストや実験をして確かめることが、キルンフォームドガラスの技術と腕を磨いてくれる。
材料メーカーが「うちの資料どおりにやってね」やなくて「ここから先は自分で試してね」で終わってるの、ええなぁと思いました。
同じブルズアイのガラスでも、電気炉が違えば、棚板が違えば、焼き方が違えば、結果は少しずつ変わります。資料は地図で、実際に歩くのは自分。その地図が正確やからこそ、安心して寄り道できるんですよね。
で、今日からどれやります?
後編はデザインの話なので、おすすめは テストピース です。
- 黒と白の上下を入れ替えて焼いてみる(5cm角くらいで2セット。同じ窯で並べて焼くと違いがよく分かります)
- パーツをフチから少し内側に寄せてみる(いつもの作品で、外形のそろい方がどう変わるか)
- 泡を作ってみる(クリアのストリンガーを格子に挟むか、下のガラスに穴を掘るか。10cm角2枚で十分。狙った場所に泡が並ぶと、ちょっと感動します)
前編と後編を通して読むと、ガラスの泡や形の変化は、全部「ガラスの素直な性質」から来てることが分かります。6mmになろうとする、色によって柔らかさが違う、熱い空気は上にのぼる。ガラスはいつも、理屈どおりに動いてるだけ。
その理屈が分かると、「なんでこうなったん?」が「次はこうしてみよう」に変わります。そうなったら、フュージングはもっと楽しくなるはず。
今回もブルズアイ社の資料、ありがたく読ませてもらいました。
出典:Bullseye Glass Co.「TechNotes 5: Volume & Bubble Control — Understanding Distortion & Trapped Air When Firing Bullseye Glass」(Webページ/PDF)※原文の内容をもとに、順番を組み替え、つぎやんの解釈と補足を加えて構成しています。
あわせて読みたい
- フュージングの気泡、どこから入ってる?|ブルズアイ社「TechNotes 5」をつぎやん流に読んでみた【気泡を防ぐ編】
- 【ガラスフュージングの超基本】“6mmルール”って何?失敗しないために知っておきたい大事な話
- ガラスの色によって溶け方が違う!黒と白で実験してわかったフュージングの真実
- 【ガラスフュージング】ガラスの色と摩擦でガラスの溶け具合が変わるってホントなの?
- 泡だらけ!?のフュージング用ガラスを使ってみる|ブルズアイ1101クリアシーディー
- ガラスに泡を入れて楽しむガラスフュージング
- ストリンガーを使ったガラスフュージング|あなたならどうする?
人気記事 【初心者向け】ガラスフュージングの始め方|必要な道具と消耗品